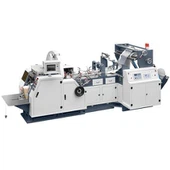
Vestikotid-tuntud ka kui T-särgikotid või tänukotid-jäävad ülemaailmsete toidupoodide kettide, jaemüügikeskkondade, põllumajandusturgude ja toitlustusettevõtete alustalaks. Igal aastal on vaja miljardeid ühikuid, mis tähendab, et tootlikkus mõjutab otseselt hindu ja kasumlikkust kogu tarneahelas. Selle nõudluse rahuldamiseks peavad seadmed suutma töötada püsivalt suure läbilaskevõimega, ilma koti kvaliteeti ohverdamata. Akahe kanaliga kiire{0}}vesti kilekottide valmistamise masinesindab inseneristandardit, mida paljud suured{0}}mahutootjad nüüd tootmisseadmete hindamisel määravad.
Kahe kanaliga -kiire-kilevestiga kilekottide valmistaja kujutab endast suurt edasiminekut ühe-kanaliga seadmest, mis töötleb samaaegselt umbes kaks korda rohkem väljundit kui kaks paralleelset kilerada sama masina jalajäljega. Kui mõistate, kuidas see masin saavutab sünkroonitud ja kiire{4}tootmise, näitab see, miks sellest on saanud suurte ja keskmise suurusega{5}}kottide tootjate valik. Tootmisjuhtide jaoks, kes võrdlevad seadmete võimalusi,kahe kanaliga kiire{0}}vesti kilekottide valmistamise masinpakub selget kombinatsiooni läbilaskevõimest ja põrandapinna efektiivsusest.

Vest Bag tootmise kontekst
Enne masina enda uurimist tutvustatakse vestikoti spetsifikatsioonis vormimisseadmete disaini erinõudeid. Vekott erineb tasasest kotist selle poolest, et sellel on kaks külgseintest välja ulatuvat integreeritud käepidet. Käepidemed luuakse, lõigates valmistamise ajal koti mõlemale küljele U-kujulise soone.
Käepideme lõikur peab olema koti suhtes täpselt paigutatud ning lõigatud sama sügavusega ja sama ümara nurga all, et vältida tarbija kasutamise ajal rebenemist. Masin peab need ekraanipildid kahe kanali vahel täpselt kombineerima kiirusega üle 400 koti minutis.
Vestikotid on tavaliselt valmistatud polüetüleenkiledest -kõrge-tihedusega polüetüleenist (HDPE), et tagada maksimaalne tugevus minimaalse spetsifikatsiooni korral, või madala-tihedusega polüetüleenist (LDPE) suurema paindlikkuse ja prinditavuse tagamiseks. Biolagunevaid alternatiive, sealhulgas polüetüleentereftalaadi (polüpiimhape) ja polübutüraatadipaattereftalaadi (PBAT) segusid (butüültereftalaadi (butüültereftalaadi) segusid, töödeldakse üha enam kaasaegsetes seadmetes, kuna säästlikkuse eeskirjad on karmistatud.kahe kanaliga kiire{0}}vesti kilekottide valmistamise masinpeab mahutama selle laieneva materjalitüüpide valiku, säilitades samal ajal väljundvõimsused.
Kahe-kanali arhitektuur
"Kaksikanal" on vestikilekottide valmistaja puhul, kui kaks eraldi pakitud kanalit töötavad paralleelselt õhukese{0}}kilevõrguga. Erinevalt ühe-raja masinast, mis käitleb rida kilekotte, jagab kahe-rajaga kiirvestide-kilekottide valmistaja sissetuleva kilevõrgu kaheks võrdseks kanaliks, millest igaüks on varustatud oma vormimistööriistadega.
See arhitektuurne valik loob põhimõttelise kompromissi{0}}. Iga sõidurada töötab ligikaudu sama kiirusega kui sarnase disainiga üherajaline masin, kuid kui kaks rada töötab samaaegselt, on kogutoodang peaaegu kahekordistunud. Masina laiust suurendati, et mahutada laiemat kilevõrku, kuid kasv on oluliselt väiksem kui pindala, mis on vajalik kahe eraldi ühe-juhtmega masina töötamiseks.
Kanalite vahelise sünkroonimise nõue on kriitiline. Kui üks rada on teisest veidi kiirem või aeglasem, tekitab membraanivõrgu laius pinge ebaühtlase jaotumise. See võib põhjustada võrgu triivi, ebaühtlast koti pikkust ja potentsiaalset kile purunemist. Kaherajaline-kiire-vesti kilekottide valmistaja lahendab selle probleemi jagatud jõuülekande kaudu, mis edastab liikumise ühiselt toiteallikalt mõlemale sõidurajale, tagades, et tihendivardad, lõikur ja käepideme stants jäävad mõlemal sõidurajal sünkroonis. Õigesti konfigureeritudkahe kanaliga kiire{0}}vesti kilekottide valmistamise masinsäilitab selle sünkroonimise isegi pikemate tootmisperioodide ajal.
1. etapp: filmi lahtikerimine ja võrgu tasandamine
Tootmisjada algab vaatejaamast. Torukujulised polüetüleenkilerullid -üksiklikult toodetud puhutud kile ekstrusiooniga- on paigaldatud lõdvestusvõllidele. Kile võib olla kliendi kaubamärgiga eel-trükitud või naturaalsena (läbipaistev või vaiguga värvi{5}}kodeeritud).
Kahe kanaliga-kiire{1}}kilevestiga kilekottide valmistaja puhul peab laiendussüsteem hakkama saama palju suuremate rullidega kui ühe-juhtmega seade. Rulli laius on tavaliselt vahemikus 600–1200 mm, olenevalt sihtkoti suurusest ja masin peab kogu rulli vältel säilitama ühtlase lindi pinge.
Silindri pinge juhtimine kasutab mehaanilise pidurduse ja anduri tagasiside kombinatsiooni. Kui kile masinasse siseneb, tuvastab andur mitmepunktilise pinge ja reguleerib pidurirõhku, et säilitada sihtväärtus. Liigne pinge venitab kilet, põhjustades koti suuruse muutumise; liiga väike pinge võimaldab rippuda ja võrgu triivi, joondades kaks kanalit.
Torukujuline kile laiendab toru tasapinnaliseks võrkstruktuuriks lameda, rullide paari abil. Kahe-kanaliga toimingu puhul peab see tasandus olema täielikult tsentreeritud, nii et toru kesktihend jääks otse kahe vormimiskanali vahele. Kõik lamestamisprotsessi nihked liiguvad otse valmis koti geomeetriasse.
2. etapp: printimine (kui see on kohaldatav)
Mõned vestikoti tootmistoimingud hõlmavad kliendi kaubamärki, logosid või koti pinnale trükitud regulatiivset teavet. Kahe kanaliga-kiire -kilekilekottide vestimasinat saab printida masinasse integreeritud veebipõhise fleksotrükiseadmete või eraldi printimistoimingu käigus ostetud eelprinditud kile abil.
polüetüleenkile Fleksograafiatrükk seisab silmitsi eriliste väljakutsetega. Kile pinnaenergia määrab tindi-adhesiooni HDPE pinnaenergia eriti madalaks, vajab tindi usaldusväärseks vastuvõtmiseks koroonatöötlust või kruntvärvi. Kui prindite võrgus kotitootja poolt, peab printer säilitama nii tinditiheduse kui ka kaherealise printimise registreerimise.
Suurema tootmiskiiruse korral muutub registreerimise täpsus -prinditud kujutise vastavus koti lõikejoontele- nõudlikumaks. Isegi mõne millimeetrine registreerimisviga 400 kotti minutis reas võib sekunditega tekitada tohutul hulgal valesti trükitud jäätmeid. Kaasaegsed seadmed kasutavad servo-juhitud prindijaamu suletud-ahela tagasisidega, et säilitada registreerimise täpsust kogu pikaajalise tootmisprotsessi vältel.
3. etapp: poks
Vestitasku -üldkäepideme-määrav funktsioon nõuab spetsiaalset mulgustamist. Kui lame membraanivõrk liigub läbi masina, laskub mulguritööriist programmeeritud intervallile, lõikades futuristliku koti mõlemalt küljelt U-kujulised töötlemisavad.
Käepideme geomeetrilised näitajad varieeruvad olenevalt koti suurusest ja kasutusotstarbest. Supermarketite kotid nõuavad suuremaid käepideme avasid kui boutique jaemüügikotid. stantsimistööriist peab säilitama terava lõiketera ja ühtlase stantsimissügavuse tuhandete tsüklite jooksul. Tuimad stantsimistööriistad loovad karedad lõikeservad, mis nõrgendavad käepidet ja loovad vastuvõetamatu viimistluse.
Kahe kanaliga -kiire{1}}kilevesti kilekottide valmistamise masinas saab käepideme stantsi kasutada samaaegselt mõlemas kanalis. Mulgustamise aeg peab olema täpselt sünkroniseeritud kile tõukejõuga, nii et käepideme sisselõige langeb koti suhtes täpselt õigesse asendisse. Servo-ajamiga stantsimisajamid võimaldavad programmeeritavaid käepideme positsioone ilma mehaanilise ümberlülitamiseta, võimaldades kiiresti muuta erinevate koti suuruste spetsifikatsioone.
4. etapp: külje tihendamine
Külgtihendus moodustab vertikaalsed õmblused, mis loovad tasapinnalisest kilest kottide silindrilised kujundid. Käepidemeavadega kilevõrk - läks mõlemal rajal paari kuumutatud tihendusvarda vahelt. Vardad suruvad kile servad kuumuse rakendamisel kokku, mistõttu polüetüleen sulandub püsivaks õmbluseks.
Tihendi kvaliteet sõltub kolmest muutujast: temperatuur, rõhk ja viibimisaeg. Tihendid peavad vastama konkreetset tüüpi töödeldava kile jaoks õigele temperatuurile-HDPE nõuab kõrgemat tihendustemperatuuri kui LDPE, samas kui biolagunevatel kiledel on oma temperatuuriaknad. Ebapiisav temperatuur või rõhk põhjustab nõrgad tihendid, mis töötlemise ajal ebaõnnestuvad; ülekuumenemise tagajärjeks on membraani "põlemine" tihenduskohas.
Viibimise kestus-aeg, kui kaua kile tihendite vahele kokku surutakse,-määratakse masina joone kiiruse ja tihendi laiuse järgi. Suuremad kiirused vähendavad seisakuid, kui seda ei kompenseerita laiemate postide või kõrgemate temperatuuridega. Kaherajaline-kiire{5}}vesti kilekottide valmistaja peab tasakaalustama neid muutujaid mõlemal rajal korraga, säilitades ühtlase tihendi tugevuse kogu võre laiuse ulatuses.
Kaasaegsed masinad kasutavad servo{0}}juhitavaid tihendusvardaid, mis moduleerivad tootmise ajal dünaamiliselt temperatuuri ja rõhku, et kompenseerida kile mõõtmete, keskkonnatingimuste või materjalipartii erinevusi.
5. etapp: vahelejäämised ja kotid
Pärast seda, kui külgtihendid on nende mahutamiseks piisavalt jahtunud, läbib tihendusmembraani pidev toru -eralduspunkti. Pöörlevad noad või pneumaatiline lõikur laskuvad etteantud ajavahemike järel alla, et eraldada üksikud kotid pidevast rihmast.
Lõikeajad peavad olema täpselt sünkroniseeritud külgtihendite jahtumisega. Enneaegne lõikamine-enne kui tihend jahtub-võib põhjustada tihendi purunemise enne selle täielikku kristalliseerumist. Kaasaegsed kiired{4}}seadmed kasutavad ennustavat ajastusalgoritme, mis võtavad arvesse liini kiirust, kile tüüpi ja ümbritseva õhu temperatuuri, et määrata kindlaks optimaalne lõikeasend tihendusvarda suhtes.
Kaherajalisel-kiire{1}}-kilekottiga vestimasinal on korraga kaks alajaama, üks kummalgi sõidurajal. lõikamise ajastus peab olema faasiline, nii et mõlema kanali kotid väljuksid masinast samade intervallidega, võimaldades ühel virnal või komplekteerimisjaamal käsitleda mõlema kanali väljundit.
6. etapp: virnastamine, köitmine ja väljundi käsitsemine
Valmis kott eemaldatakse lõikelaualt ja kantakse konveiersüsteemi seadmete virnastamiseks või kinnitamiseks. Kiire{1}}tootmine toodab märkimisväärseid kotte – peaaegu 25 000 kotti tunnis masinas, mis toodab kahel rajal 400 kotti minutis. Sellel kiirusel ei ole otstarbekas käsitsi töötada, seega on automaatne väljundsüsteem hädavajalik.
Kotte saab lugeda ja virnastada 25, 50 või 100 ühiku kaupa partiidena jaemüügi pakendamiseks või katkematutesse kimpudesse hulgiveoks. Kahe kanaliga-kiire-kilerihmakilekottide valmistaja väljundsüsteem peab suutma hakkama saada kahe paralleelse kotivooga ja seda ei tohi radade vahel segada. Kui see on õigesti konfigureeritud,kahe kanaliga kiire{0}}vesti kilekottide valmistamise masinintegreerib selle väljundi käitlemise sujuvalt ülesvoolu vormimistoimingutega.
Sünkroniseeritud ajami- ja juhtimissüsteemid
Kahe kanaliga-kiire{1}}kilevestide kilekottide valmistaja peamine inseneriülesanne on säilitada kahe kanali vaheline täiuslik sünkroonimine. Selleks on vaja ühtset juhtimisstruktuuri, et koordineerida kõiki täiturmehhanismi liikumisi.
Kaasaegsed seadmed kasutavad programmeeritavaid loogikakontrollerite (PLC) süsteeme või spetsiaalseid liikumiskontrollereid, et genereerida kõigi servoajamite jaoks sünkroniseeritud impulssronge. Igal sõidurajal on kodeerijalt sõltumatu asukohatagasiside tihendusvarraste, lõikurite ja stantside kohta, kuid kõik juhid viitavad ühisele põhikooderile, mis määrab kogu masina ajastusbaasi.
Konstruktsioon võimaldab masinal säilitada sõidurajalt raja faasi täpsust murdosa millimeetri piires isegi maksimaalsel tootmiskiirusel. Ühtne juhtimissüsteem lihtsustab ka ümberlülitamist – erinevatele kottide suurusele üleminekul reguleerib operaator juhtimissüsteemi parameetreid, mitte ei reguleeri mehaaniliselt üksikut ajamisüsteemi.
Materjalide ühilduvus ja Windowsi töötlemine
Kahe kanaliga-kiire-kilekottide vestimasin, mis töötleb mitmesuguseid kilesid, millest igaühel on erinevad töötlemisnõuded.
HDPE pakub kõrgeimat tugevuse ja paksuse suhet, mistõttu on see madalaima spetsifikatsiooniga -tugevate vestikottide parim valik. HDPE nõuab kõrgemat tihendustemperatuuri (tavaliselt 260 kuni 290 kraadi) ja kitsast töötlemisakent. Masina temperatuuri reguleerimise süsteem peab säilitama range tolerantsi, et saavutada ühtlane tihendus ilma kilet kahjustamata.
LDPE tagab suurema paindlikkuse ja parema prinditavuse. Selle madalam tihendustemperatuur (220 kuni 250 kraadi) võimaldab kiiremat tsükliaega, kuid nõuab hoolikat temperatuuri reguleerimist, et vältida "ummistumist" ehk külgnevate kilepindade juhuslikku sulamist avamiseelse-töötluse ajal.
Seoses kasvava regulatiivse survega traditsioonilistele plastidele muutuvad biolagunevad kiled, sealhulgas PLA ja PBAT segud, üha tavalisemaks. Nendel materjalidel on traditsioonilisest polüetüleenist erinevad termilised omadused ja need nõuavad tavaliselt liinide kiiruste vähendamist ja tihendusparameetrite muutmist. Hästi kujundatud-kahe kanaliga-kiire -kiire vestikilekottide valmistaja kohandub nende materjalidega oma programmeeritava juhtimissüsteemi kaudu.
Rakendus- ja turukeskkond
Seade toodab vestikotte, mis teenindavad erinevaid lõppturge. Kõige rohkem taotlusi esitasid jaekaubandusketid, järgnesid põllumajandusturud, esmatarbekauplused ja toitlustusettevõtted. Kahe-kanali konfiguratsioon on suunatud tootjatele, kes teenindavad neid suure-mahuga kontosid, kus tootmisökonoomika eelistab seadmeid, mille läbilaskevõime on masinatunnis maksimaalne.
Vöökott Toote eristamine tuleneb peamiselt kile värvist, koti mõõtmetest, käepideme suurusest ja trükikujundusest. Kahe kanaliga -kiire{2}}kilevestiga kilekottide valmistaja kohandub kõigi nende variatsioonidega oma programmeeritava spetsifikatsiooni vahemikus, muutes selle piisavalt mitmekülgseks, et teenindada mitut kliendisegmenti ühelt tootmisliinilt.
Järeldus:
Kahe kanaliga -kiire -kiire vestikilekottide valmistaja ühendab sünkroonse kahe-kanalilise struktuuri, täpse servo-juhtimise ja integreeritud protsessijuhtimise, et realiseerida vesti kilekoti masstootmine. See toimib kooskõlastatud järjestuses: kile lahtikerimine ja lamestamine, valikuline printimine, käepideme tembeldamine, külgede sulgemine, väljalõikamine ja automaatsed väljundtoimingud-kõik sünkroonitud kahe paralleelse rajaga, ligikaudu kaks korda rohkem kui võrreldavaid üherealisi{6}}seadmeid. Investeerimine akahe kanaliga kiire{0}}vesti kilekottide valmistamise masinnõuab filmitüüpide, väljundsihtmärkide ja operaatori oskuste taseme hoolikat hindamist.
Selle toimingute jada mõistmine võib selgitada, miks on seadmete konfiguratsioonivalikud tootmisplaani jaoks olulised. Masina läbilaskevõime eelis, ülemineku paindlikkus ja materjalide ühilduvus määravad kindlaks tootmistüübi, mille jaoks see kõige paremini sobib, võimaldades tootjatel kohandada seadmete võimekust nende konkreetsete toote- ja kogusenõuetega.
Allikas:
Tehnilised dokumendid tööstusliku pakendamise mehaanilise polüetüleenkile töötlemise ja pakkimise kohta
-Inseneriuuringud pakendamisrakenduste kuumsulgemismehhanismide kohta
-Uuring polüetüleensubstraatide fleksograafilise trükkimise registreerimise ja kile pinnatöötluse tootmisprotsessi kohta