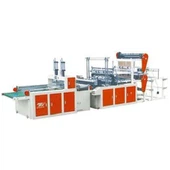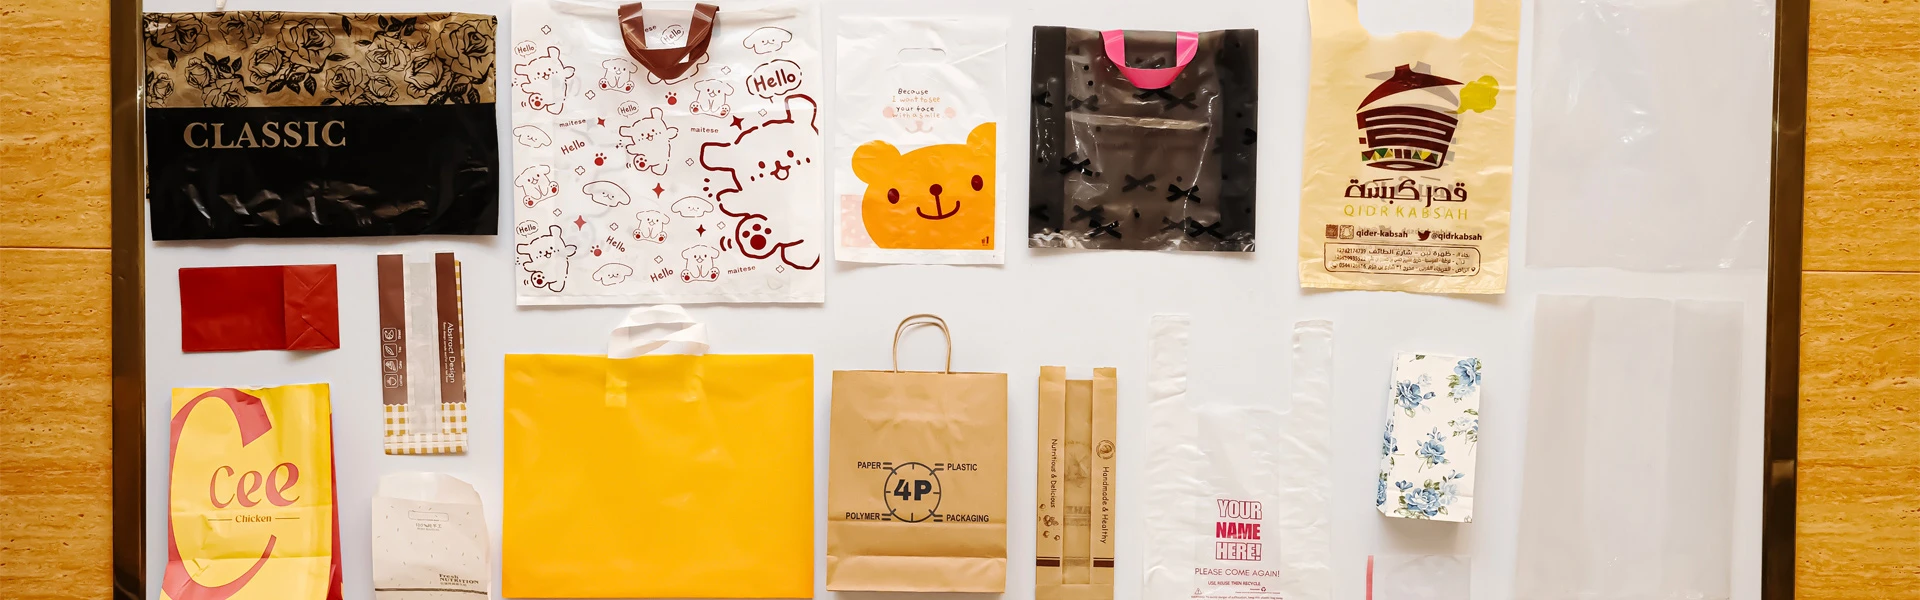
Võimsus on esimene number, mille kohta ostjad küsivad. See on ka üks enim valesti mõistetud tegelasi.
Tarnijad võivad öelda, et aKilekottide valmistamise masinsuudab toota 120 kotti minutis. Ostjad saavad lisada 480 minutit, hinnanguliselt 57 600 kotti vahetuse kohta. Kuid esimesed tellimused võivad oodatust kauem aega võtta. Siis on ebaselge, milline number oli vale.
Peamine erinevus on nimikiirus ja tegelik toodang. Kottide suurus, kile laius, radade arv, tihendusaeg ja käiguvahetuse efektiivsus mõjutavad tegelikku tootmist.
Selles artiklis tutvustatakse kilekottide vormimismasina tootmisvõimsuse arvutamise meetodit. See aitab ostjatel võrrelda masina märgitud võimsust vahetuse vahetamise ajal tegelikult toodetud kottide arvuga.
Nimikiiruse, sõidutee ja "kotid minutis" tegelik tähendus
Masina tarnijad kasutavad kiiruse parandamiseks kahte erinevat seadet. Kui ostjad need segamini ajavad, arvutavad nad võimsust valesti.
Mõned pakkujad kasutavad minuti-ha-minutite kaupa. See tähendab tihendus- ja lõiketsüklite arvu, mille masin minutis läbib. Teised tarnijad kasutavad kilekotte iga minut. See võimaldab arvutada kottide arvu mitmerealise masina kõikidel radadel.
Ühe-liini T-särgikotid toodavad 60–120 tsüklit minutis ja 60–120 tsüklit minutis. Mitmerajaline tootmisliin võib ühe tsükliga toota mitu kotti. Näiteks aKilekottide valmistamise masinkuue rajaga toodab kuus kotti tsükli kohta. 60–120 ringi minutis, kui kõik kuus rada jooksevad, suudab see toota 360–720 kotti minutis.
Radade arv loeb, kuid rohkem radasid ei tähenda vaba kiirust. Iga rada vajab oma membraani, tihendustööriistu ja virnastamiskanaleid. Kõik sõidurajad kasutavad endiselt sama raami ja jõuülekannet.
Mitmerealisi masinaid kasutatakse tavaliselt suure-mahutavusega kottides, näiteks toidupoe T-särgikottides ja õhukestes jaemüügikottides. Võrreldes kile laiusega töötavad need hästi siis, kui kotid on väikesed.
Näiteks 1200 mm laiune masin suudab 300 mm kotiga sõita neljal sõidurajal. Sama masin saab 600 mm kottidega sõita ainult kahel sõidurajal.
Seetõttu sõltub mahutavus sama ringluskiiruse korral kile laiusest ja koti laiusest. Samuti tuleb lisada iga sõidutee servade viimistlus.

Kuidas koti suurust piirata
Riidest koti suuruse mõju mahutavusele kajastub peamiselt kahes aspektis: laius ja pikkus. Igaüks neist mõjutab masinat erineval viisil.
Laius on ruumi piir. 1200 mm laiusest ämblikuvõrgust ei saa teha 700 mm kotti neljal rajal, sest 4x700 mm on laiem kui ämblikuvõrk. Ruumi peab jääma ka servade trimmimiseks. Lihtne reegel on võtta kasutatav kile laius, lahutada servade viimistlus ja seejärel jagada koti tasapinnaline laius külje{8}}vahega. Tulemuseks on sissesõiduteede arv. Oleneb tööpingist. Selle muutmine nõuab masina ümberkonfigureerimist, mitte ainult seadistuste muutmist.
Pikkusel on ajapiirang. Iga tsükli tihendamine ja lõikamine võtab teatud aja. Servo peab tõmbama ka järgmise koti jaoks membraane. Pikemate kottide puhul tuleb sama tsükliga välja tõmmata rohkem kilet. Kui kott on lühike, saab masin töötada maksimaalse kiirusega. Kui kott on pikk, väheneb ringluskiirus.
Näiteks tavalisel servo-ajamiga liinil võib 300 mm kott sõita nimirattasõidukiirusel. 1000-millimeetrine kott võib töötada ainult 60–70% kiirusega, kuna kile transportimine võtab rohkem aega. Sellepärast spetsifikatsioonitabel aKilekottide valmistamise masinpeaks näitama erineva pikkusega koti mahutavust, mitte ainult numbrit.
Paksud membraanid lisavad tihendamise viibimisaja tõttu veel ühe ajalimiidi. 15 μm kile nõuab vaid lühikest lõua kokkupuuteaega. 50-mikroniline või lamineeritud kile võib materjali läbimiseks vajada 0,4–0,8 sekundit kuumust. Kui peatumine ületab masina tsükliaega, saab piiranguks tihend. Isegi kui riidest kott on lühike, ei saa seda nimiväärtusega taaskasutada.
Tõhusus: arv reitingu ja tegelikkuse vahel
Ükski masin ei töötanud oma nimikiirusel täiskiirusel. Kilekottide valmistamise masinate tegelik tootmisvõimsus on efektiivsuskaod, mitte brošüüris olevad arvud.
Hästi juhitud{0}}riidest kottide tootmisliini tootmistõhusus on tavaliselt 75–90%. See tähendab, et nimikiirustel on heade kottide tegelik arv 75% kuni 90% teoreetilisest toodangust. Peamised kahjud pärinevad mitmest levinumast allikast:
Servosüsteemides võtab servorea retseptide salvestatud retseptide suuruse või vormingu muutmine aega umbes 20–40 minutit. Vana masinaga võib kuluda 30–60 minutit. Tehas, mis asendab neli masinat päevas, võib kaotada umbes tunni toodangust päevas.
Peatuge umbes 5-10 minutit korraga. Rulli vahetamise aeg sõltub kilerulli kaalust, koti suurusest ja kile paksusest.
Kui kile kvaliteet muutub pärast väljavahetamist käivitusprotsessis ja tootmise ajal, tekib tagastamise ja paigaldamise olukord. Stabiilsed liinid suletud-ahela pingekontrolliga võivad piirata selle kadu alla 1–2% väljundist. Ebastabiilsetel liinidel on suurem praagimäär.
Ajastatud parkimine, nagu pausid, vahetused ja planeeritud hooldus, vähendab ka kogu vahetuste tootmist. Need ei ole OEE arvestuses seadmete kaod, kuid siiski vähendavad tootmiskottide arvu.
ISO 22400{5}}2 kasutab seadmete üldise tõhususe mõõtmiseks kasutatavust, jõudlust ja kvaliteeti. 75–85% originaalseadmetega taskutolmupuhurid toimivad üldiselt hästi. Võimsuse planeerimiseks peaksid ostjad kasutama tõhususega kohandatud väljundeid. Uue jaoksKilekottide valmistamise masin, nimikiirus x 0,8 on mõistlik planeerimisarv.
Töönäide: spetsifikatsioonilehelt väljundi nihutamiseks
Selguse huvides võtke see tüüpiline masina ja toote seadistus:
Terve masin: servo{0}}juhe, 800 mm laiune membraan, üks juhe, nimikiirus 100 p/min.
Tooted: Lamepakendiline jaekott, laius 400 mm, pikkus 250 mm, madala tihedusega polüetüleen 20 μm.
Radade arv: 800 mm võrk 20 mm äärisega, jättes 780 mm kasutatava laiuse . 780 ÷ 400=1 sõiduraja. Kaks 400 mm rada vajavad rohkem kui 800 mm pluss kärpimist, nii et üks rada on tegelik seadistus.
Tsüklikiirus 250 mm koti pikkus: masin võib töötada 100 tsüklit minutis või selle lähedal.
Teoreetiline väljund: 100 kotti vahetuses x 60 min x 8 tundi=48 000 kotti.
Efektiivsus 80%: 48 000 × 80%=38, 400 kotti vahetuses. Üks vahetus päevas 250 tööpäeva jooksul, mis võrdub 9,6 miljoni kotiga aastas.
Muuda nüüd ühte asja. Sama masinat kasutades on kile 1200 mm lai ja sellel on kaks 400 mm kotirada. Tsükli kiirus jääb 100 ringi minutis, kuid väljund kahekordistub. Tootmise efektiivsus on 80%, 76 800 kotti vahetuses.
See seletab, miks võimeid ei saa hinnata ainult kiiruse järgi. Kile laius, radade arv ja koti suurus mõjutavad kõik a. tegelikku tootmistKilekottide valmistamise masin. Sama riiul võib olenevalt konfiguratsioonist toota 5 miljonit või 15 miljonit kotti aastas.
Sama arvutusi saab kasutada ka nõuete planeerimisel. Näiteks ostja, kes vajab 3 miljonit T-särgi kotti kuus ja töötab 26 tööpäeva, vajab umbes 115 000 kotti päevas. 80-protsendilise efektiivsusega ja kahes vahetuses päevasKilekottide valmistamise masinpeab tootma umbes 9000 kotti tunnis. See nõue aitab määrata radade ja jalgratta kiiruste õiget arvu. See on parem kui lihtsalt suurema nimikiirusega üherealise masina valimine.
Korduma kippuvad küsimused
Kas iga masina hinnad on samad?
Ei. Mõned tarnijad pakuvad sõidurajale minutihinda. Teised nimetasid kottide koguarvu kõigil radadel. Mõlemad numbrid. Võite küsida ka kasutatava koti{4}}suuruse reitingu kohta. Kui kott on pikem või kile paksem, siis mahutavus tavaliselt langeb.
Kui palju erineb tegelik väljund nimikiirusest?
Hästi kulgevate{0}}liinide jaoks tuleks planeerida 75–90 protsenti nimikiirusest. Erinevused tulenevad ümberlülitamisest, rullide vahetamisest, praagi alustamisest ja seisakuaegade planeerimisest. Nende tegurite mõõtmiseks kasutatakse ISO 22400-2 KPI süsteemi OE-d.
Kas üks masin saab töötada piisavalt kiiresti, et toota rohkem kotte?
Ainult riidest koti suuruse ja kile paksuse piires. Kui masin on juba nimirattasõidukiirusel, nõuab suurem väljund tavaliselt suuremat võrku, kus on rohkem sõiduradasid või teist masinat.
Sama kotitolmupuhasti puhul on sageli tõhusam suurendada tolmueemalduse efektiivsust kui tõsta tolmueemalduskiirust. Kiirem ümberlülitamine ja kiirem kerimine võivad vähendada seisakuaega ja võimaldadaKilekottide valmistamise masinkauem joosta.
Teabe allikas
- ISO 22400-2 - Automatiseeritud süsteemid ja integratsioon: tootmistoimingute peamised jõudlusnäitajad (OEE, saadavus, jõudlus, kvaliteet)
- ISO 9001:2015 - protsessijuhtimise kontroll ja dokumentide kvaliteedijuhtimine
- ASTM F88/F88M - Standardne katsemeetod painduvate tõkematerjalide tihendustugevuseks
- IEC 60204-1 - Mehaaniline ohutus: mehaanilised ja elektrilised seadmed
- Masinate direktiiv 2006/42/EÜ - Euroopa Liidu mehaanilise ohutuse nõuded
- Grand View uuringute ja kanepikottide tootmise turuandmed