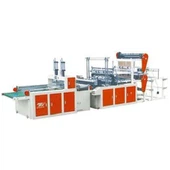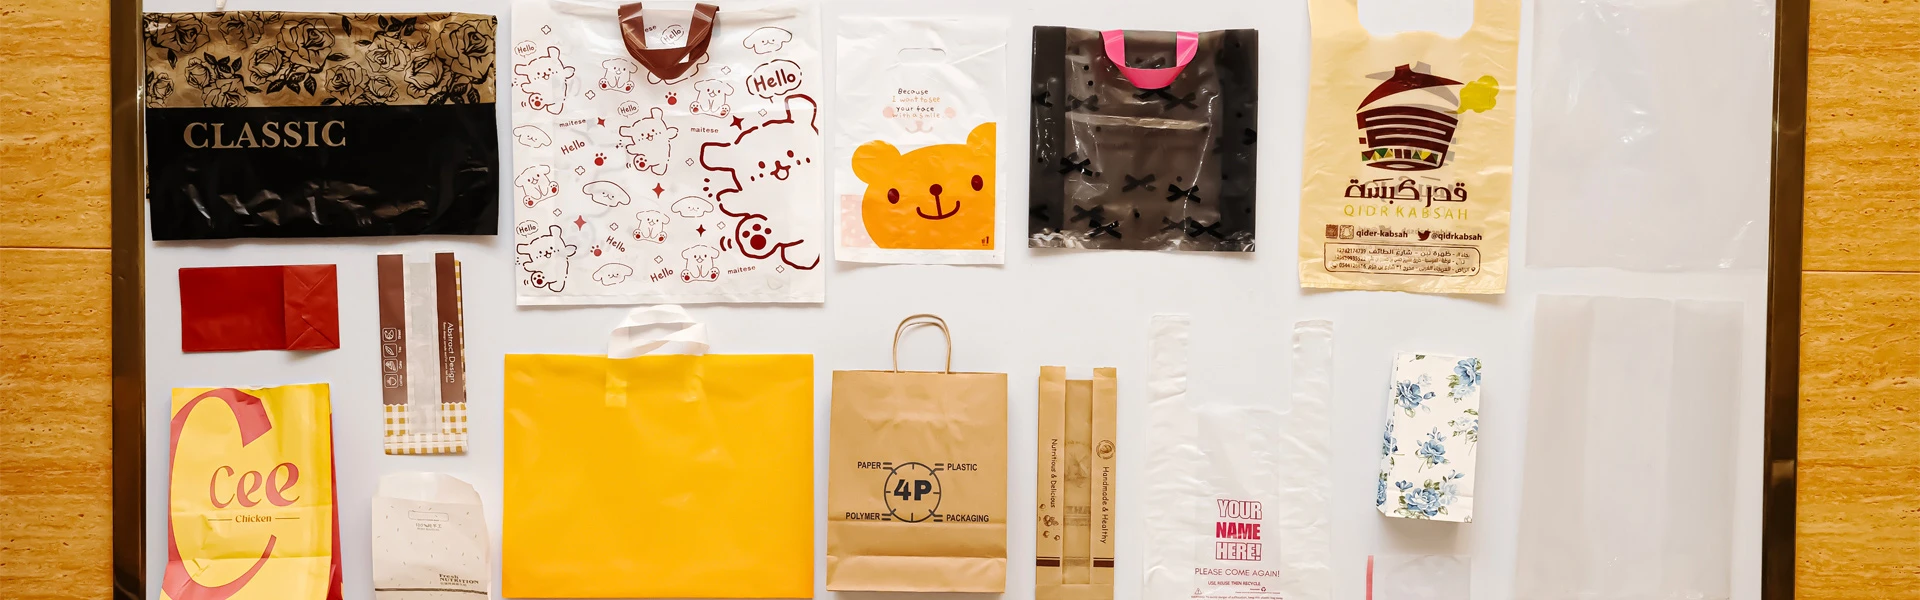
APlastikust prügikottide valmistamise masintoodab peamiselt nelja tüüpi kotte: lameda{0}}põhjaga suletud kotid, külgmised{1}}konksuga kotid, südamikuta rullkotid ja nööriga kotid. Kotid võivad olla 300–1200 mm laiused. Kotid võivad olla 400–1400 mm pikad. Masin võib olla valmistatud ringlussevõetud madala-tihedusega polüetüleenist (LDPE), madala tihedusega polüetüleenist (LDPE) või suure-tihedusega polüetüleenkiledest (HDPE) paksusega 15–80 μm.
Masina konfiguratsioon määrab koti tüübi, mida see toota suudab. Tihendusjaamu, puhumispunkte, perforeerimisrattaid ja tagasikerimisvõlle saab lisada või eemaldada vastavalt sihtkoti tüübile. Olme-, kaubandus- või majapidamisjäätmete käitlemise turgu teenindavate muundurite puhul on esimene samm otsustada, millist tüüpi kotti masin peab toetama. Puuduvate funktsioonide hilisem lisamine võib olla palju kulukam kui masina ostmisel täpsustamine.
Neli peamist kotikonstruktsiooni
Iga tolmukotti kasutatakse erinevas jäätmevoos. Iga tüüp nõuab ka erinevat masinat.
Lameda põhjaga suletud kott.See on kõige lihtsam ja levinum tüüp. Kuumtihend sulgeb koti põhja. Hoidke mõlemad küljed tasased. Laiused on vahemikus 300 mm kuni 1200 mm. 10 mm tihendid peavad ilma pragudeta vastu pidama kuni 15 kg koormusele. Ühe-juhtmega masinad suudavad toota 60–100 kotti minutis. Disaini lihtsuse tõttu on see tavaliselt muunduri lähtetoode.
Külg{0}}kangidega kotid.Mõlemal küljel olevad voldid täitsid koti ja paisutasid selle ristkülikuks. See sobib suurepäraselt ristkülikukujuliste prügikastide jaoks kontoris ja köögis. Kiilud kasutavad osa kile laiusest. Näiteks 500 × 700 mm koti jaoks on täitmisel vaja 700 mm kilet. Kihikurrud tekitavad ka pingepunkte. Alla 25 μm kiled purunevad nendes punktides tõenäolisemalt. Seda tüüpi masinate jaoks on tihendusjaama ja kokkuklapitava adra vahele vaja kortsutusrulli.
Südamikuta rullkotid.Kotid on valmistatud pidevas membraanivõrgus. Kotid on perforeeritud, eraldatud, volditud ja rullitud ilma pappsüdamikuta. See on paljudel turgudel levinud majapidamiskoti formaat. Lisaks põhilisele tihendussüsteemile vajab masin kolme lisakomponenti: vahetatavate tihvtide mustriga perforatsiooniratast, kokkupandavat komponenti ja südamiku-vähem rulli koos loenduriga. Üldine tihvtide vahe on üks 10–20 mm kohta. Standardrullides on 15–30 kotti. Loendurid peavad peatama masinad ja vähendama häälestusvõrgus olevate kottide arvu.
Nööriga kotid.Alläär on tehtud mööda koti avanevat serva. Seejärel sisestatakse äärisesse plastkilest valmistatud plastrihm või rõngas, et luua pingutusnöör. Selleks on vaja täiendavat ääristamise ja teibiga-söötmisjaama. See on selle loendi kõige keerulisem tüüp. Pingutusnööriga kotid maksavad 20–40% rohkem kui lapikott, nii et paljud muundurid lisavad selle funktsiooni, kuigi see nõuab lisatööriistu.
Plastikust prügikottide valmistamise masin suudab valmistada kõiki nelja tüüpi üksusi, mis nõuavad põhja tihendamist, pihustamist, perforeerimist, südamikuta tagasikerimist ja pingutusnööri kerimist. Saate vahetada erinevate kottide vahel salvestatud sätete ja mehaaniliste lülitite kaudu.
Suuruse vahemik rakenduse järgi
Prügikoti suuruse määramisel järgitakse pigem prügikasti geomeetriat kui muunduri eelistusi. Levinud suuruse tasemed ja nende tüüpilised kile spetsifikatsioonid:
| Rakendus | Koti suurus (L x P) | Kile paksus | Filmi tüüp | Tüüpiline pakend |
|---|---|---|---|---|
| Vannituba / kirjutuslaud | 300 x 400 mm | 15-20 mikronit | taaskasutatud LDPE | südamikuta rull, 20–30/rull |
| Köögi prügikast | 450 x 550 mm | 20-30 mikronit | taaskasutatud LDPE / LLDPE segu | südamikuta rull, 15–20/rull |
| Kontori-/kaubanduse prügikastid | 600 x 700 mm | 25-40 mikronit | LLDPE | Lamedad või valtsitud |
| Omavalitsuse / tänava prügikastid | 900 x 1100 mm | 40–60 μm | LLDPE | Lame pakk, komplektis |
| Tööstus / Aed | 1000 x 1400 mm | 50-80 mikronit | LLDPE või HDPE segu | Lame pakk, komplektis |
Masina valikul on olulised kaks valikupunkti. Esiteks määrab koti maksimaalne laius vajaliku kilerulli laiuse. Näiteks 1200{4}}millimeetri-laiuse koti jaoks on vaja 2400-millimeetrist laiust võrku. See mõjutab ka lahtikäiva telje tehnilisi andmeid.
Teiseks mõjutab kile paksus lineaarkiirust. Kile on 15-20 mikroni paksune ja suudab üherajalisel masinal töötada 120 kotti minutis. Kuid vaja on paremat pingekontrolli ja täpset perforatsiooni sügavust. Tööstuslikud kiled paksusega 60–80 mikronit, tavaliselt 40–60 kotti minutis. See nõuab ka suuremat tihendusrõhku 0,4–0,6 MPa.

Rullivormingud ja tagasikerimise etapid
Südamikuta tootmine on suurim erinevus plastprügikottide valmistaja ja teiste kottide valmistaja vahel. Tagasipööramise faas on oluline ja vajab hoolikat kontrolli.
1. Perforatsioon ja eraldamine.Kile läbib perforatsiooniratta, tekitades kottide vahele rebimisjooned. Nõel pidi olema piisavalt sügav, et jätta endast puhas pisarajälg. Väljaspool perforatsioonijoont rebima hakata ei saa. Umbes 0,1 mm sügavuse erinevused mõjutavad tulemusi. Halb juhtimine võib põhjustada koti purunemise enne kasutamist.
2. voltida.Akordioni voltimisseade voldib pideva kile tasaseks ribaks. Kokkupandav asend peab olema stabiilne 20 ja 20 kotilise rulli jaoks. Joondamiskaugused peaksid olema piiratud 3–5 mm-ga. Suuremad muudatused võivad muuta lokid ebaühtlaseks.
3. Lõigete loendamine.Leti jälgis auguga kotte. Kui seatud arv on saavutatud, tavaliselt 15 -30 kotti, eraldab lõikur rulliosa.
4. Lokkis.Südamikuta kerija kerib volditud kile tihedaks silindriks. Tavaline on mähise pinge 8–15 N. Liiga madal pinge võib trumli lõdvendada, põhjustades kasti avanemise. Kõrge rõhk võib muuta esimese koti eraldamise raskeks.
Sedamööda, kuidas oma-brändi kodutarbed laienevad, kasvab ka nõudlus kottidesse pakitud tualettpaberitoodete järele. Südamiku-vähemate rullide jaoks pole papist südamikku vaja. See vähendab materjalide kasutamist ja maksumust. Seetõttu on see paljudes jaekettides tavaline. Selle turu muundurid peaksid kontrollima loenduse täpsust ja täieliku vahetuse eesmärk on ± 1 kott. Samuti peaksid nad kontrollima automaatse-tagasikerimise funktsiooni, kuna see mõjutab seda, kui palju tööd peavad operaatorid tagasikerimise ajal tegema.
Filmi valik ja vastavus standarditele
Kile valik mõjutab koti jõudlust ja masina seadistust. Seal on kolm tavalist tekstuuri:
Taaskasutatud LDPE- Kasutatakse laialdaselt majapidamisprügikottides. See on valmistatud tarbefilmijäätmetest-. Viskoossus võib partiide lõikes erineda, seega võivad masinad vajada 120–150 kraadist tihendustemperatuuri ja reguleeritavat rõhku. Taaskasutatud materjalidest tulenev reostus võib põhjustada kile nõelaaugude tekkimist.
LLDPE- Seda materjali kasutatakse juhul, kui on vaja suuremat rebenemiskindlust, näiteks olme- ja tööstuslikes prügikottides. Suletud temperatuuril 130-160 kraadi Celsiuse järgi võib see töötada suurel kiirusel.
Kõrge tihedusega polüetüleeni (HDPE) segu- need kiled on õhemad ja kõvemad. Nendest saab teha 15 μm kotte, mis on piisavalt tugevad kergete jäätmete käitlemiseks. Kuid tihendustemperatuuri vahemik on kitsam.
Reguleeritud turgude jaoks võivad masinatootjad pakkuda ISO 9001: 2015 kvaliteedisüsteemi sertifikaati. Euroopa Liidus müüdavad masinad peavad olema ka CE-märgisega, et need vastaksid mehaanikadirektiivi 2006/42/EÜ ohutusnõuetele. Kompostitavate kottide puhul kasutatakse komposteeritavuse väidete esitamiseks standardeid ASTM D6400 ja EN 13432. Need standardid on muutunud üha olulisemaks, kuna ELi pakendieeskirjad seavad mõnedele traditsioonilistele plasttoodetele rohkem piiranguid ja suurendavad nõudlust sertifitseeritud orgaaniliste jäätmete kogumiseks liitkottidesse.
Plastikust prügikottide valmistamise masin töötab komposiitkiledega, nagu PBAT/PLA segud, temperatuuril 15–40 μm ja materjal peab olema korralikult konfigureeritud. Masin peaks toetama nii madalaid tihendustemperatuure kui 90 kraadi Celsiuse järgi, pingekontrolli alla 20 N ja salvestama kiiresti muutuvate materjalide retsepte.
KKK
Kas masin saab toota nii rull- kui ka pehmekaanelisi kotte?
Jah, kui masinal on nii südamikuta tagasikerimisseade kui ka lame virnastuskonveier. Lamedate kottide puhul saab masin mööda perforatsioonist, voltimisest ja kerimisest. Kuid masin peab olema konstrueeritud nii, et see sellest teest mööda saaks. Enne ostmist kontrollige filmi teekonna diagrammi. Ärge arvake, et masinat saab hiljem uuendada.
Mis määrab koti maksimaalse laiuse, mida masin suudab toota?
Kilevõrgu kasutatav laius ja tihendusjaama liikumisulatus on peamised tihendusjõudlust mõjutavad tegurid. Masin, mis suudab vastu võtta 2000 mm kilerulle, suudab ühes seadmes toota umbes 980 mm laiuseid lapikuid kotte. Laiemad kotid vajavad laiemat lahtirullimisraami. See suurendab ka masina suurust ja võimsust.
Kuidas mõjutavad taaskasutusmembraanid masina seadistamist võrreldes toorainega?
Taaskasutatud LDPE erineb partiide lõikes rohkem. Selle viskoossus, saastatus ja geelisisaldus muutuvad. See masin võib vajada veidi suuremat tihendusrõhku 0,35–0,5 MPa. Samuti võib osutuda vajalikuks liinide kiirust 10–20% vähendada. Pikem tihenduse viibimisaeg aitab lahendada ebaühtlase sulavoolu probleemi. Masinad, mis kasutavad suures osas taaskasutatud kilet, saavad kasu ka sees olevast paksusmõõturist. See suudab tuvastada muutusi kile paksuses enne, kui see jõuab sulgemisjaama.
Järeldus:
Plastist prügikottide valmistamise masin suudab valmistada nelja tüüpi kotte: lameda{0}}põhjaga suletud kotid, külgmised-konksuga kotid, südamikuta rullikotid ja nööriga kotid. See suudab toota 300 x 400 mm lauaarvuti korpuse vooderdust kuni 1000 x 140 mm tööstusliku korpuse voodriga. Seda saab valmistada ringlussevõetud LDPE-st, LDPE-st, HDPE-st või 15-80 mikronist kilesegust.
Masina õige konfiguratsioon sõltub vajaliku koti tüübist. Kodumajapidamises kasutatavates rullkottides kasutatakse perforatsiooni ja südamikuta mähist. Liime kasutatakse kaubanduslikes prügikastides. Pingutusnööriga ääristamist kasutatakse-kvaliteetsete jaemüügikottide jaoks. Kui kavatsete toota komposiitkotte, kontrollige, kas masinal on erinevate materjalide jaoks õiged tihendusseaded.
Enne masina ostmist loetlege kõik vajalikud koti suurused ja tüübid. Kontrollige loendamise täpsust. Kontrollige iga raja tihendi tugevust vastavalt ASTM F88 meetoditele.
Teabe allikas
- ASTM F{0}}painduvate tõkematerjalide tihendi tugevuse standardne katsemeetod
- ASTM D6400 – munitsipaal- või tööstusrajatistes aeroobselt kompostimiseks mõeldud plastist etikettide standardspetsifikatsioon
- EN 13432 – Nõuded taaskasutatavale pakendile kompostimise ja biolagunemise teel
- SO 9001: 2015 -Kvaliteedijuhtimissüsteemide nõuded
- Mehaanikadirektiiv 2006/42/EÜ – Euroopa põhilised tervise- ja ohutusnõuded masinatele
- EU PPWR (pakendite ja pakendijäätmete määrus, määrus (EL) 2024/1781)
- Grand View uuring-Kilekottide ja säästva pakendi turu prognoos