Igaüks, kes on kasutanud kolmekihilist puhutud kileliini, teab, et kihtidevahelise ühtlase ühtluse saavutamine on keerulisem, kui pealtnäha paistab. Teil võib olla kolm täiuslikult kalibreeritud ekstruuderit, täpne temperatuuri reguleerimine igas tsoonis ja ikkagi kile, mille üks kiht on ühelt poolt 40% paksem ja teiselt poolt 60% õhem - või kus sidekiht liigub ebaühtlaselt, kahjustades nakkumist kogu rulli ulatuses.
Enamik tõrkeotsingu juhendeid osutab süüdlaseks ekstruuderi väljundile või jahutusrõnga õhuvoolule. Ja need muutujad on olulised. Kuid paljudel juhtudel asub algpõhjus veelgi ülesvoolu: stantsipea enda konstruktsioonis. Nende probleemide diagnoosimise ja ennetamise esimene samm on mõistmine, kuidas stantsipea geomeetria juhib kihtidevahelist jaotust.
Mida Die Head tegelikult teeb
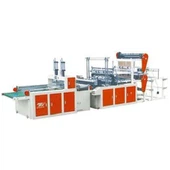
Aastal aKolme-kihiga kilepuhumismasin, saab matriitsipea kolm eraldi sulamivoogu kolmelt ekstruuderilt - tavaliselt südamikukihist ja kahest kattekihist - ning ühendab need matriitsi korpuses üheks ko-ekstrudeeritud rõngakujuliseks struktuuriks, enne kui kombineeritud sulatis väljub läbi stantsipilu toruna.
Matriitpea peab üheaegselt tegema kolme asja:
Jaotage iga sulamisvool ühtlaselt ümber rõngakujulise matriitsi 360-kraadise ümbermõõdu
Asetage kolm kihti õiges järjekorras ilma nendevahelist liidest segamata või destabiliseerimata
Kontrollige iga kihi suhtelist paksust, haldades sulamisvoolu takistust igas kanalis
Kui mõni neist kolmest asjast läheb valesti - ja kõik võivad valesti minna -, on tulemuseks kihtidevaheline ebaühtlus-.
Spiraalsüdamik vs. Spider Die: Põhiline valik
Kasutatakse kahte peamist stantsipea arhitektuuriKolme-kihiga kilepuhumismasinja nad käsitlevad ümbermõõdu jaotust väga erinevalt.
Ämblikstants (ämblikujalgadega rõngakujuline matriit)
Ämblikstantsil kasutatakse radiaalseid tugijalgu ("ämblikujalgu"), et hoida südant matriitsi keskel, kusjuures sulatus voolab ümber jalgade ja taaskombineerub allavoolu. Jalgade keevisjooned -, kus lõhenenud sulavood uuesti liituvad -, on selle konstruktsiooni põhiline nõrkus. Keevisjooned tekitavad mehaanilise nõrkuse piirkondi ja, mis veelgi olulisem, mitmekihiliste kilede puhul, kohti, kus kihi paksus võib varieeruda. Kihid ei ühine pärast jalgade ümber jagunemist identselt.
Spider-stantsid on mehaaniliselt lihtsamad ja odavamad, kuid tõsise mitmekihilise kiletootmise puhul on need nüüd suhteliselt haruldased just seetõttu, et keevitusliinid kahjustavad kihtidevahelist ühtlust, eriti tõkkekilede rakendustes.
Spiraalne südamik sureb
Spiraalsüdamikvorm on tänapäevase kolme{0}kihilise filmitootmise domineeriv kujundus. Selle konstruktsiooni puhul siseneb iga sulamisvool matriitsisse läbi keskse toitepordi ja seejärel voolab spiraalsesse soonde, mis on töödeldud südamiku pinnale. Kui sulatis edeneb mööda spiraali, voolab see järk-järgult üle spiraali maapinna ja jaotub ringjooneliselt spiraalse voolu ja rõhu juhitava aksiaalse voolu kombinatsiooni kaudu.
Selleks ajaks, kui sulatis jõuab matriitsi väljapääsuni, on see jaotunud mitme spiraalkanali kattumise kaudu - moodsas matriitsis - tavaliselt 4 kuni 8 spiraali kihi kohta, mis keskmistab tõhusalt ümbermõõtu. Tulemuseks on dramaatiliselt ühtlasem paksuse jaotus, kui ämblikstants suudab saavutada.
Kuidas spiraalkanali geomeetria kontrollib ühtlust
Spiraalsüdamiku disainis määrab kanalite spetsiifiline geomeetria, kui hästi iga kiht jaotub. Siin muutub stantsipea disain tõeliselt keeruliseks.
Spiraalne samm ja sügavus
Iga spiraalkanali samm (spiraalpöörete vaheline kaugus) ja sügavus (kanali ristlõige{0}}) juhivad tasakaalu spiraalse voolu (piki spiraali) ja aksiaalse voolu (stantsi väljapääsu suunas) vahel. Sügavam kanal soodustab spiraalsemat jaotust enne ülevoolu. Madalam kanal põhjustab sulatise ülevoolu ja liigub aksiaalselt kiiremini edasi.
Ühtlaseks jaotamiseks:
Liiga madal kanal põhjustab sulatise valdavalt teljesuunalise edasiliikumise etteandepunktist, mis toob kaasa paksuse kõikumise mustris, mis on joondatud etteandeava asukohaga ("rasvalaik" 0 kraadi juures ja hõrenemine 180 kraadi juures)
Liiga sügav kanal lükkab edasi aksiaalset edasiliikumist ja võib põhjustada rõhu suurenemist, mis destabiliseerib sulami liidest
Optimaalne spiraalne geomeetria sõltub töödeldava materjali sulamisviskoossusest ja voolukiirusest -, mistõttu LLDPE jaoks mõeldud stantsid ei pruugi ilma ümberseadistamata HDPE või EVA puhul sama hästi töötada.
Spiraalstartide arv
Rohkem spiraalkäivitusi kihi kohta (sisenemisavast toitevate üksikute spiraalkanalite arv) tähendab jaotusteede suuremat kattumist ümbermõõdu ümber, mis keskmistab paksuse varieerumise tõhusamalt. Suure jõudlusega -kolme-kihilised õhukeste tõkkekilede stantsid võivad kasutada 6 kuni 8 spiraalikäivitust kihi kohta. Lihtsa PE-pakendite ökonoomsetes stantsides võib kasutada ainult 4. Erinevus ilmneb otseselt ümbermõõdu paksuse variatsioonis -, tavaliselt ±3% kvaliteetsete mitme{10}}käivitusvormide puhul, võrreldes ±6–8% lihtsamate kujundustega.
Vahekihtide virnastamine: kus kohtuvad kolm sulamisvoolu
Iga kihi ümbermõõdu jaotuse haldamine on vaid osa probleemist. Samuti peavad kihid üksteisega kokku puutuma kontrollitult ja stabiilselt, säilitades kavandatud paksuse suhte.
Virnastamispositsioon
Matriitsi sees saab kihte kombineerida kahel viisil:
Sisemine kombinatsioon:Kolm sulamisvoolu sulanduvad matriitsi korpuse sees, matriitsi väljapääsust tublisti ülesvoolu, ja liiguvad kombineeritud mitmekihilise{0}}sulana matriitsi pilusse. See annab rohkem aega liidese stabiliseerumiseks enne väljumist, mis vähendab kihi ebastabiilsuse ohtu stantsi väljumistsoonis. See nõuab aga täpset viskoossuse sobitamist külgnevate kihtide vahel - mittevastavad viskoossused liideses loovad kapseldamise ebastabiilsuse (madalama-viskoossusega kiht üritab migreeruda ja ümbritseda suurema-viskoossusega kihti).
Väline kombinatsioon:Kihid hoitakse eraldi kuni matriitsi väljapääsu lähedale, seejärel ühendatakse need lühikeseks lõpptsooniks. See lähenemine on andestavam viskoossuse mittevastavuse suhtes, kuid annab vähem stabiliseerimisaega.
Enamik kaasaegseid kolme{0}}kihiga puhutud kilevorminguid kasutavad sisemist kombinatsiooni hoolikalt kavandatud üleminekutsooniga, kus kihid koonduvad järk-järgult, mitte järsult, mis vähendab liideste häirete ohtu.
Surma maa pikkus
Matriitsi maa on paralleelne osa matriitsi väljapääsu juures, kus kõik kolm kihti voolavad enne toruna väljumist rõngakujulises kanalis kokku. Pikem maa pikkus:
Tasandab kihtide vahelisi kiiruse erinevusi
Võimaldab sulamisliidestel stabiliseeruda
Vähendab voolu{0}}indutseeritud orientatsiooni erinevusi kihtide vahel
Liiga lühike pinnas põhjustab kihte, mis ei ole täielikult tasakaalustatud - üks kiht võib liikuda kiiremini kui külgnevad kihid, mis tekitab liideses nihke ja kihi paksuse ebaühtlase pärast sulatise väljumist ja paisumist.
Tavaliste puhutud kilede puhul on tüüpilised stantsipinna pikkused 15–30 mm, õhukeste tõkkekilede või kõrge -viskoossusega materjalide puhul kasutatakse pikemaid pindu.
Toitepordi asukoht ja rõhu tasakaal
Kõik kolm ekstruuderit ühenduvad stantsipeaga toitepordi kaudu. Nende toiteportide asukoht ja geomeetria mõjutavad ühtlust viisil, millest on lihtne tähelepanuta jätta.
Sümmeetriline sööt
Hästi{0}}disainitud matriitsis on kolm etteandeporti paigutatud nii, et iga sulamisvool siseneb toiteavast matriitsi väljapääsuni sama rõhulangusega. Asümmeetriline etteandeava paigutus loob ebavõrdse rõhujaotuse ümbermõõdu ümber, mis ilmneb lõplikus kiles ühtlase paksu/õhukese mustrina -, tavaliselt siinuskujulise mustrina, mille tipp on etteandeava asukohas.
Rist-pea vs. Stack Die Orientation
Rist-pea sureb:Ekstruuderid söödavad sisse küljelt, stantsi teljega risti. Mehhaaniliselt lihtsam, kuid sulamisvoolu 90-kraadine pööre tekitab rõhuasümmeetria, mille kompenseerimiseks on vaja hoolikat kanali geomeetriat.
Virnavormid (reas):Ekstruuderid söödavad piki stantsi telge. Keerulisem ehitada, kuid sümmeetriline etteande geomeetria muudab ühtlase jaotuse saavutamise lihtsamaks.
Temperatuurigradient survekeha sees
Sulamise viskoossus on temperatuuri{0}}tundlik. Kui matriitsi korpuse erinevatel osadel on erinev temperatuur - ebaühtlase kuumenemise, soojuskadude tõttu keskkonda või ühest kanalist teise juhtivuse tõttu -, muutub sulandi viskoossus, mis muudab voolutakistust ja paksuse jaotust.
Kaasaegsed kolme{0}}kihilised stantspead kasutavad mitut sõltumatult juhitavat kuumutustsooni:
Eraldi tsoonid korpuse, torni ja matriitsirõnga jaoks
PID{0}}juhitavad kütteseadmed termopaari tagasisidega mitmes punktis
Tsoonidevaheline isolatsioon, et vältida soojuse migratsiooni kanalite vahel
Isegi 5-kraadine temperatuurimuutus stantsi lõikes võib nihutada LLDPE viskoossust 15–20%, mis on piisav paksuse mõõdetava ebaühtluse tekitamiseks. Seetõttu on stantsipea temperatuuri juhtimine sama oluline kui stantsi geomeetria - hästi läbimõeldud stants, mis töötab halvasti kontrollitud temperatuuridel, tekitab endiselt muutuvat kilet.
Dieedi vahe reguleerimine ja selle piirid
Matriitsi vahe - rõngakujuline pilu torni otsa ja matriitsirõnga vahel, mille kaudu sulatis väljub, - reguleerib kogu kile paksust ja voolukiirust. Enamik tootmismalle sisaldab käsitsi või automaatset stantsivahe reguleerimissüsteemi (tavaliselt 8–16 individuaalset reguleerimispolti või automaatset painde{5}}huulesüsteemi), mis võimaldab operaatoritel kompenseerida paksuse ebaühtlust-vormi väljapääsu juures.
Matriitsivahe reguleerimine on aga korrigeerimisvahend, mitte hea stantsi disaini asendaja. Matriitsi vahe reguleerimine spiraalkanali geomeetriast või etteandepordi asümmeetriast põhjustatud jaotusprobleemi kompenseerimiseks põhjustab stantsipilu, mis on ümbermõõdu ümber - ebaühtlane, mis tekitab sekundaarseid probleeme, sealhulgas sulamisvoolu ebastabiilsus, stantsi huule sadestumine ja stantsi huule füüsiline kahjustus aja jooksul.
Kui kile vajab ühtlase paksuse saavutamiseks rohkem kui ±1,5 mm suurust stantsivahe ümbermõõtu, on selle põhjuseks peaaegu kindlasti stantsi konstruktsiooni või seisukorra probleem, millega tuleb otse tegeleda.
Praktilised tagajärjed filmitootjatele
Mõistmine, kuidas matriitsi disain mõjutab kihtidevahelist ühtlust, mõjutab otseselt seadmete valikut, protsessi tõrkeotsingut ja hooldust:
Masina ostmisel või täpsustamisel:Küsige spiraalkäivituste arvu kihi kohta, stantside kombineerimise meetodit (sisemine vs väline) ja temperatuuritsooni konfiguratsiooni. Tarnija, kes ei oska neile küsimustele selgelt vastata, on punane lipp.
Paksuse varieerumise tõrkeotsingul:Enne matriitsi vahe või jahutusrõnga reguleerimist kaardistage variatsioonimuster rulli laiuse ja ümbermõõdu ümber. Sinusoidaalne muster, mille tipp on ühtses kohas, viitab toitepordi geomeetria või spiraalkanali probleemile. Juhuslik varieerumine rullis on tõenäolisemalt jahutuse või mullide stabiilsuse probleem.
Hoolduse jaoks:Dieedi puhtus mõjutab otseselt jaotust. Põlenud või lagunenud materjal spiraalkanalis tekitab lokaalse voolutakistuse, mis tekitab paksu/õhukesi triipe. Regulaarsed puhastusgraafikud - koos matriitsi õige lahtivõtmise ja kontrollimisega - on olulised, et säilitada jaotusvõime, milleks matriit on mõeldud.
Järeldus
Survepea aKolme-kihiga kilepuhumismasinon kihtidevahelise ühtluse jaoks kõige mõjukam üksikkomponent - rohkem kui ekstruuderid, rohkem kui jahutusrõngas ja rohkem kui protsessiparameetrite reguleerimine. Spiraalkanali geomeetria juhib ringjaotust. Virnastamine ja pinnakujundus kontrollivad kihtidevahelist stabiilsust. Toitepordi geomeetria ja temperatuuritsoonid määravad kindlaks, kas projekteerimise eesmärk on tootmises tegelikult ellu viidud.
Operaatorid ja insenerid, kes mõistavad neid seoseid, saavad kiiremini diagnoosida paksuse ühtluse probleeme, teha nutikamaid seadmete ostuotsuseid ja saada ühtlasema kilekvaliteedi juba kasutatavatest liinidest.