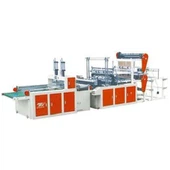
Filmi puhumismasin on plasti töötlemise valdkonnas võtmevarustus. Selle põhifunktsioon on kile valmistamine plastsulavuse väljapressimisel ja puhumisega. Filmi puhumistöö sisaldab selliseid protsesse nagu lõõgastumine, kuumutamine, venitamine ja jahutamine. Möödafunktsiooni eesmärk on valmistatud kile korrapäraselt rullida konkreetse laiuse ja pikkusega, et hõlbustada järgnevat töötlemist ja rakendamist. Seetõttu võib hea mähiseefekt tõhusalt parandada valmis filmi kvaliteeti ja saagikust pärast filmi puhumist. Kuid tegelikus tootmisprotsessis ilmneb sageli kile puhumismasina ebaühtlase mähise probleem, mis mitte ainult ei kahjusta toote välimuse kvaliteeti, vaid võib ka negatiivselt mõjutada üldist tootmise efektiivsust. Seetõttu on mähise ühtluse parandamine muutunud ettevõtete üheks fookuseks. Millised on võimalikud tegurid, mis viivad filmi puhumismasina ebaühtlase keerdumiseni?
Kas kile puhumismasina pinge juhtimissüsteemis on tõrge?
Filmi puhumismasina mähises funktsioonis mängib pingekontrollisüsteem elulist rolli. Selle põhieesmärk on tagada kile pinge stabiilsus kogu mähiseprotsessi ajal, tagades sellega mähise korrapära. Kuna filmi mõjutavad mähkimise ja kerimisprotsessi ajal paljud tegurid, deformeerutakse kile teatud määral, mis põhjustab kerimise efekti halvenemise või isegi rulluisutamise. Kui pingekontrollisüsteem puutub kokku tõrkega, näiteks anduri rikke, kontrolleri kahjustused või ajami rikkega, võivad need muuta kile pinge kerimisprotsessi ajal ebastabiilseks, mille tulemuseks on ebaühtlane kerimine. Lisaks on tootmiskiiruse pideva suurenemise korral muutunud järk -järgult keerukamaks, mis seab pingekontrollisüsteemile kõrgemad nõuded. Seetõttu peaksime kile puhumismasina ebaregulaarse kerimise korral kõigepealt tagama, et pinge juhtimissüsteem on normaalses töös.
Kas rulli rulli paralleelsus ja koaksiaalsus on standardni?
Rullirulli paralleelsus ja koaksiaalsus on veel üks võtmetegur, mis mõjutab rulli ühtsust. Kuna rullrullil on filmiga suur kontaktpiirkond, veeretatakse film kergesti palli. Kui rullide paralleelsus ja koaksiaalsus ei vasta standardile, võib kile põhjustada kumulatiivseid vigu, kuna rullide vahelised väikesed kõrvalekalded on kerimisprotsessi ajal, mis viib lõpuks ebaühtlase kerimiseni. Praegu kasutavad paljud kodumaised sigarettide tehased käsitsi kontrolli või poolautomaatseid seadmeid, et tagada nende paralleelsus ja koaksiaalsus. Selle probleemi ületamiseks peame mähiste rullid regulaarselt kontrollima ja kohandama, et tagada nende paralleelsus ja koaksiaalsus standarditele.
Kas kile paksuse ühtlus on mõjutatud?
Kile paksuse konsistents on ka mähise järjepidevuse tagamiseks väga kriitiline. See on tavaline meetod kile veeretamiseks pärast kile läbipaistva või poolläbipaistva materjali kihi katmist. Kui kile paksus on ekstrusiooniprotsessi ajal ebaühtlane, võib õhem osa venitada ja deformeeruda liigse pinge tõttu mähise ajal, samas kui paksem osa võib ebapiisava pinge tõttu moodustada kortsud. Samal ajal on film kalduvus tootmisprotsessi ajal ka mõningatele kvaliteedivfektidele. Seetõttu, et tagada kile paksuse ühtlus vastaks standardile, peame rangelt jälgima ekstrusiooniprotsessi parameetreid.
Kas mähise kiirus vastab filmi ekstrusiooni kiirusele?
Kille ekstrusiooni kiiruse ja mähisekiiruse harmooniline seos on ka mähise konsistentsi määramisel võtmetegur. Lülituse peamine funktsioon on lõigatud kilematerjali ülekandmine kerimisrullist mähise mehhanismi. Ükskõik, kas mähise kiirus on liiga kiire või liiga aeglane, võib see põhjustada kile kuhjumise või tõmbumise kogu mähise ajal, millel on kahjulik mõju mähise ühtlusele. Samal ajal on rullil olevate rullide ebaühtlase hõõrdumise ja pinge tõttu lihtne põhjustada mähise ajal "kõrvalekaldumist" ja "libisemist" ning isegi põhjustada filmi purunemist ja muid vigu. Seetõttu peame tegelike tootmisvajaduste põhjal mõistlikult kohandama vastavat suhet mähise ja ekstrusiooni kiiruse vahel.
Kas on väliseid tegureid, mis segavad mähise protsessi?
Lisaks eelnimetatud teguritele võib ka muid väliseid tegureid avaldada ka mähise protsessi. Näiteks kui tuule kiirus keskkonnas on liiga kõrge, võib tuul mõjutada mähise ajal, põhjustades selle positsiooni muutumise; Kui masin vibreerib, võib rulli asukoht muutuda, millel võib olla kahjulik mõju mähise ühtlusele. Lisaks on ka selliseid probleeme nagu ebastabiilne mähisepinge, vastuvõtva rulli ja kerija vahel põhjendamatu kaugus ning mähise ajal kõrvalekaldumine. Väliste tegurite mõju süsteemi vähendamiseks peame rakendama rea vastavaid strateegiaid, sealhulgas parandama seadmete tööstabiilsust ja aeglustama keskkonnas tuule kiirust.
Arvestades, et võimalikud tegurid, mis viivad kile puhumismasina ebaühtlase keerdumiseni, hõlmavad pingekontrollisüsteemi riket, mittevastavat paralleelsust ja mähise trumli koaksiaalsust, kile ebaühtlast paksust, mähkimiskiiruse ja ekstrusiooni kiiruse ebakõla ning väliste tegurite häireid. Analüüsi kaudu on näha, et kõik ülaltoodud põhjused eksisteerivad teatud määral, millest kõige olulisem on see, et mähise tünnil on tootmisprotsessi ajal suur rõhu šokk, mis põhjustab kilematerjali lõpus kortse või purunemist. Nende väljakutsetega nõuetekohaseks käsitlemiseks on vaja, et peaksime regulaarselt tegema vajalikke hooldust ja kontrollimisi seadmete osas, et tagada, et sellised võtmekomponendid nagu pingekontrollisüsteem ja mähise trumm saaksid normaalselt toimida; Lisaks peame ka rangelt jälgima protsessi parameetreid tootmisprotsessi ajal, et tagada kile materjali paksus ja ühtlus standarditele; Selle põhjal peame deformatsiooni või purunemise vältimiseks optimeerima ka kujundust, et parandada kilematerjali pingeseisundit ja mähisemehhanismi. Lisaks peame mõistlikult kohandama mähise ja ekstrusiooni kiirust vastavalt konkreetsele tegelikule olukorrale ja rakendama sobivaid strateegiaid väliste tegurite mõju vähendamiseks. Ülaltoodud mõõtmete seeriate kaudu saame tagada, et kilelint on tasane, sile, kortsuvaba ja sellel on pärast mähist head mehaanilised omadused. Ainult sel viisil saame märkimisväärselt parandada filmi puhumismasina mähise järjepidevust, parandades seeläbi toote kvaliteeti ja tootmise tõhusust.